
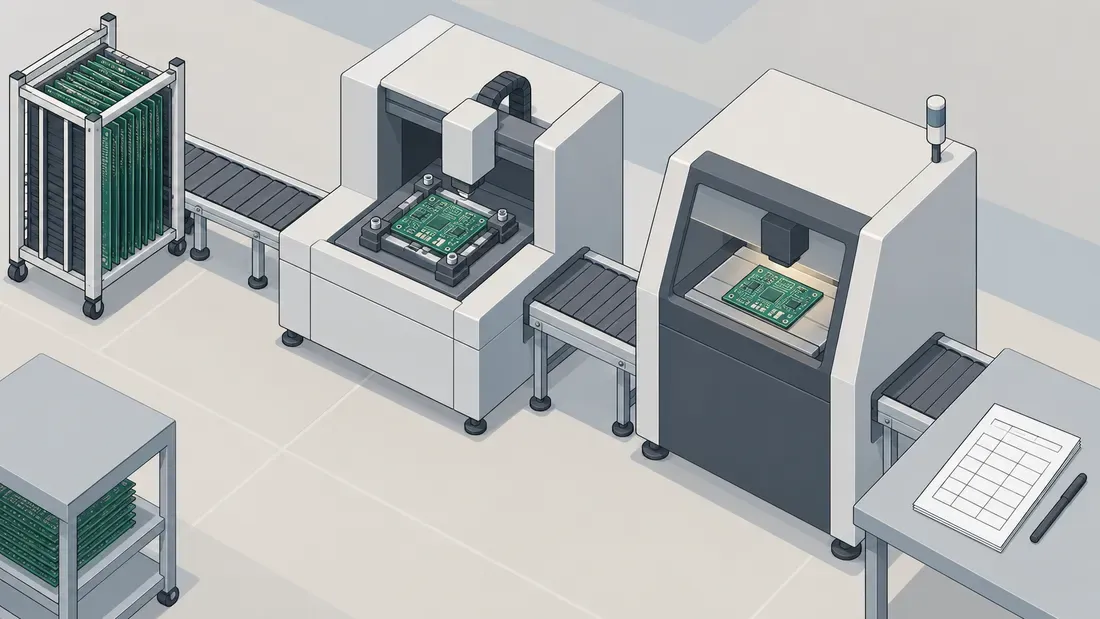
Registro de tiempos por etapa en la programación de eMMC en producción
- Registre el flasheo, verificación, personalización y pruebas de arranque como intervalos de tiempo discretos.
- Evite sumar tiempos secuenciales de forma ingenua cuando los programadores en paralelo o handlers superponen tareas.
- Calcule las unidades buenas por hora (UPH) reales considerando inserción en zócalo, latencia mecánica y unidades rechazadas.
Una estación puede escribir rápido en eMMC y, aun así, entregar pocas unidades buenas por hora. Para localizar el cuello de botella, cronometre cada etapa y unidad en vez de anotar solo “tiempo de grabación” promedio. El proceso corresponde a la fábrica o programador del comprador; no afirma que Kalstor opere esa estación.
Defina etapas antes de medir
| Etapa | Inicio y fin acordados | Datos junto al tiempo |
|---|---|---|
| Preparación y manejo | Unidad/zócalo cargado hasta listo | Estación, zócalo, parte y revisión de imagen |
| Transferencia y escritura | Inicio de transferencia hasta escritura terminada | Bytes, región y resultado de herramienta |
| Verificación | Inicio de comprobación hasta resultado | Método y alcance de lectura/hash, diferencias |
| Personalización, si existe | Inicio de datos por unidad hasta confirmación | Tipo de dato e ID de registro, sin exponer secretos |
| Arranque funcional | Encendido hasta punto definido de aplicación | Revisión placa/BSP y resultado |
| Reintento/retrabajo | Primer fallo hasta disposición final | Causa, ciclos extra y resultado |
Un ejemplo de programación SEGGER separa preparar imagen de escribirla. Las notas de Micron se aplican a familias identificadas. Ninguna fija un tiempo universal de Kalstor ni un método único de verificación. No agregue configuración permanente o claves RPMB al script de tiempos sin plan de aprovisionamiento aprobado.
Calcule la salida que necesita compras
En una ventana medida, unidades buenas por hora = unidades aceptadas terminadas ÷ horas transcurridas de estación. Incluya carga, verificación, fallas y retrabajo. Conserve distribución de cada etapa para encontrar el retraso. Zócalos paralelos o manejo solapado hacen que sumar tiempos de una unidad no dé necesariamente el takt de línea. Documente método y ventana real; adjunte parte, imagen y requisitos de verificación en una solicitud de cotización.
Referencias
Publicamos la capacidad utilizable medida y definimos la verificación del lote de prueba según el producto cotizado y el alcance de ensayo acordado.